精密模具在批量生产中,型腔表面长期承受高压摩擦与反复脱模拉扯,容易出现拉伤、麻点、尺寸漂移和脱模困难,制品合格率随之下降。
PVD 真空镀膜能在模具表面形成硬度高、摩擦系数低的薄膜,减轻粘着磨损与脱模阻力,是延长模具维护周期的常见手段。
问题出在哪里
模具失效大多不是整体报废,而是型腔表面状态先退化:高压充填时熔体或板材与型腔剧烈摩擦,表面粗糙度上升后脱模阻力随之增大,逐步发展为拉伤与粘料。加工玻纤增强塑料、粉末冶金或高硬度板材时,磨料磨损会更突出。
从材料看,模具钢经淬火回火后硬度高但韧性有限,表面一旦出现微裂纹就容易扩展;从工况看,连续生产时模具温度循环变化,冷却水残留与腐蚀性气体会造成锈蚀与点蚀,停机后的锈蚀往往比生产中的磨损更伤模具。
真空镀膜怎么解决
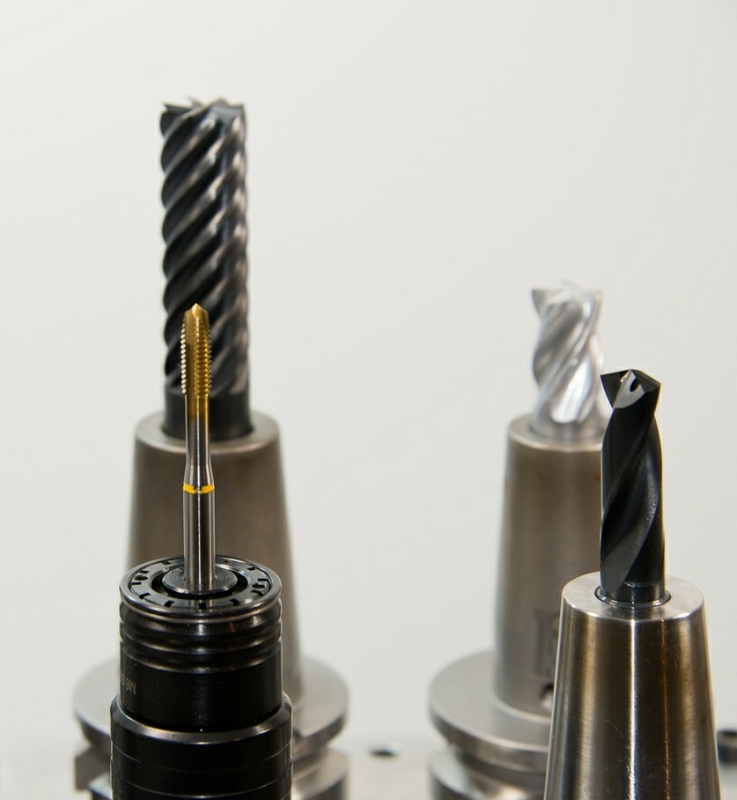
针对精密模具这类要求尺寸稳定、表面光洁的零件,常用膜层包括 CrN(耐腐蚀、抗粘着,适合含卤塑料与腐蚀性环境)、TiAlN(高硬度耐磨,适合玻纤增强与磨料磨损)、DLC(摩擦系数低,适合脱模要求高的场合)。可参见模具刀具表面镀膜。
工艺走 PVD 路线:退磁与清洗 → 表面缺陷检查与抛光 → 装夹抽真空 → 离子轰击清洁升温 → 多弧离子镀或磁控溅射沉积 → 出炉检测。沉积温度一般控制在 450~550℃,低于多数热作模具钢的回火温度,不会造成基体软化。整体流程见真空镀膜加工总览。
多弧离子镀膜层致密、结合力强;磁控溅射温度更低、表面更细腻,适合对粗糙度要求高的镜面型腔。
实际效果
行业经验典型值,具体以模具材料、制品原料与成型工艺为准:
- CrN 涂层硬度约 HV 1800~2200,TiAlN 约 HV 2800~3300,DLC 摩擦系数可低至 0.1 量级。
- 涂层后表面摩擦系数通常可降低 30%~50%,脱模阻力与拉伤风险相应下降。
- 加工玻纤增强材料时,涂层模具的维护周期常可延长至未涂层的 2~4 倍。
- 涂层厚度通常 2~5 μm,对一般模具配合尺寸影响很小;镜面型腔建议保留抛光余量。
适用场景与注意事项
- 适用:冲压模、拉伸模、压铸模、粉末冶金模、精密注塑模的型腔与滑块。
- 慎用:型腔存在未修复的裂纹或砂眼时,镀膜无法填补缺陷,应先补焊修复并抛光;对表面粗糙度要求极高的光学面需先评估。
- 注意:镀前必须彻底去除表面锈迹、脱模剂残留与旧涂层,否则结合力下降易剥落。
- 镀膜后仍需正常保养与防锈,模具存放时应干燥并涂防锈油。
常见问题FAQ
Q1:镀膜后模具尺寸会变大吗,需要留余量吗?
涂层厚度在 2~5 μm,一般模具无需预留;但配合间隙极小或镜面要求的型腔,建议镀前与加工方确认,必要时做抛光后处理或预留公差。
Q2:模具已经用过一段时间,还能镀吗?
可以,但必须先评估型腔状态:表面已有明显拉伤、裂纹或尺寸超差的部位,应先修复抛光再镀,否则涂层会随基体缺陷一起失效。
Q3:镀膜能解决腐蚀问题吗?
能显著改善。CrN 等致密膜层可阻隔腐蚀性气体与水分接触基体,但膜层若存在针孔或被硬物划伤仍会局部腐蚀,因此加工含卤塑料时仍建议配套良好的排气与防锈保养。
精密模具的膜层体系、厚度与前处理方案,需要结合模具钢种、制品原料与成型工艺综合确定,欢迎把模具或工况告诉我们评估试镀,给出针对性的方案。
西安志阳百纳真空镀膜有限公司|专注于各类零件的真空镀膜(PVD)加工与镀膜技术合作,欢迎来件试镀评估。
地址:陕西省西安市 联系电话:(如需请在站点联系我们页面获取)