攻丝时丝锥几乎被螺纹牙型完全包住,切削液难以进入,切屑只能沿容屑槽反向挤出,常见问题是牙顶粘屑、崩牙,严重时丝锥直接断在孔内。
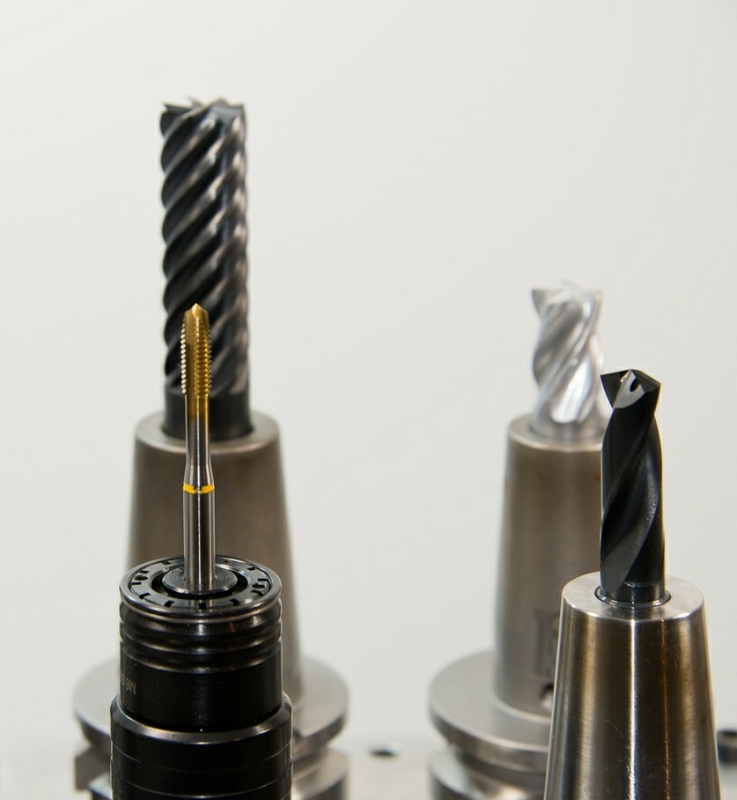
TiCN 涂层硬度高于常规 TiN、摩擦系数更低,配合 PVD 真空镀膜工艺能改善丝锥的排屑与抗粘着能力,是攻丝类刀具的常见涂层选择。
问题出在哪里
攻丝属于低速大进给的成形—切削复合过程,丝锥同时承受扭转、弯曲与挤压,容屑槽空间又很小,切屑容易在槽内挤压硬化。加工不锈钢、韧性合金时切屑不易断,粘着在牙顶形成积屑瘤,扭矩随之快速上升。
从材料看,加工奥氏体不锈钢、钛合金等粘附性强的材料时,粘着磨损与扩散磨损叠加,牙侧易出现拉毛;加工调质钢、淬硬材料时,牙顶承受的挤压应力较大,容易出现崩牙。从工况看,盲孔攻丝排屑条件更差,丝锥折断的风险高于通孔。
真空镀膜怎么解决
针对丝锥这类低速、大接触面的刀具,TiCN(碳氮化钛)是常用选择:硬度通常高于 TiN,摩擦系数更低,对降低攻丝扭矩和减轻粘屑有帮助;加工粘性强的材料时也可考虑 TiAlN 或 DLC 体系。可参见模具刀具表面镀膜。
工艺走 PVD 多弧离子镀路线:清洗除油 → 牙型检查 → 装夹抽真空 → 离子轰击清洁 → 多弧离子镀沉积 TiCN → 出炉检测。丝锥牙型细密,镀前必须彻底清洁容屑槽内的油污与残屑,否则会影响膜基结合力。整体流程见真空镀膜加工总览。
多弧离子镀离化率高、绕镀性好,能覆盖牙侧与槽底;对表面光洁度要求高的丝锥,可在沉积后增加抛光处理,进一步降低摩擦。
实际效果
行业经验典型值,具体以工件材料、螺纹规格与攻丝方式为准:
- TiCN 涂层硬度约 HV 2800~3200,摩擦系数通常低于常规 TiN。
- 攻丝扭矩一般可降低 10%~30%,具体幅度受螺纹规格、底孔尺寸与润滑条件影响。
- 加工碳钢、合金钢时,涂层丝锥寿命常可达未涂层的 2~4 倍;加工不锈钢时提升幅度往往更明显。
- 涂层厚度通常 2~4 μm,对 6H 级通用螺纹公差基本无影响;加工高精度螺纹建议实测校核。
适用场景与注意事项
- 适用:机用丝锥、螺旋槽丝锥、挤压丝锥;碳钢、合金钢、不锈钢、铸铁的通孔与盲孔攻丝。
- 慎用:挤压丝锥(无屑成形)对涂层要求不同,需按厂家建议选择;加工高硅铝合金建议改用 DLC 或 TiB2 体系。
- 注意:底孔直径、切削液与攻丝速度仍是决定成败的关键,涂层无法补偿底孔偏小带来的过载。
- 盲孔攻丝应控制切削锥长度与排屑方向,避免切屑在孔底堆积。
常见问题FAQ
Q1:TiCN 和 TiN 该怎么选?
TiCN 硬度更高、摩擦系数更低,适合攻丝、拉削等低速大接触面的加工;TiN 通用性好、成本相对低,适合一般钻铣刀。若加工温度较高或追求红硬性,可考虑 TiAlN 体系。
Q2:涂层丝锥断在孔里怎么办?
涂层不会增加断锥风险,断锥多由底孔偏小、切屑堵塞或扭矩过大引起。出现断锥应停止攻丝,用专用取丝器或电火花方式取出,同时检查底孔尺寸与攻丝参数是否合理。
Q3:丝锥可以反复重镀吗?
可以,但重镀前需做退镀处理,避免多层叠加造成涂层过厚、牙型尺寸超差。重镀次数受基体状态限制,牙型已有明显磨损的丝锥不建议再镀。
丝锥的涂层体系、厚度与槽型适配,需要结合工件材料、螺纹规格与攻丝方式综合判断,欢迎把丝锥或工况告诉我们评估试镀,给出针对性的方案。
西安志阳百纳真空镀膜有限公司|专注于各类零件的真空镀膜(PVD)加工与镀膜技术合作,欢迎来件试镀评估。
地址:陕西省西安市 联系电话:(如需请在站点联系我们页面获取)