很多客户咨询时会把“镀膜”和“电镀”混为一谈:“不就是给零件镀一层东西吗?”实际上两者从原理到效果完全是两条技术路线,选错了轻则膜层提前失效,重则影响零件装配。这篇把两者的区别一次讲清,帮你在选型时少走弯路。
原理:一个靠电化学反应,一个靠物理沉积
电镀是电化学过程:零件浸在含金属离子的电镀液里,通电后金属离子在零件表面还原沉积,形成锌、镍、铬等镀层。镀膜(主要指PVD真空镀膜)是物理气相沉积:零件放进真空腔体,通过多弧离子镀、磁控溅射等方式,把靶材金属以离子态轰击到零件表面成膜,全程不接触电镀液,也不依赖电流。
五个关键区别
- 膜层性能:装饰铬等电镀层硬度一般在HV800~1000(经验典型值),以防腐增厚见长;PVD膜层如TiN、TiAlN硬度可达HV2300~3000(经验典型值),离子级结合附着力更高,是刀具模具表面硬化的主流选择。
- 工艺环境:电镀是常温液体作业;PVD在300~500℃、真空环境下完成,零件不接触酸碱液体。
- 环保要求:电镀涉及含铬废水废液处理,环保投入大;PVD无电镀液排放,属清洁工艺,这也是近年很多工厂转PVD的直接原因。
- 膜层厚度:电镀可以从几微米做到几十微米以上,能用来修复磨损尺寸;PVD常规2~5微米,重在提升表面性能而非增厚。
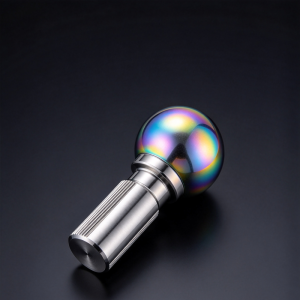
- 外观装饰:电镀亮铬反光强烈但久用易起雾点;PVD可做金色、玫瑰金、黑色等多种色泽,耐磨不掉色,手表首饰镀膜、手机五金已大量用PVD替代水电镀。
实际效果差异:经验典型值
防腐方面,电镀锌靠牺牲阳极保护基体,户外防锈表现稳定;PVD的CrN膜层在中性盐雾试验中也能明显延长起锈时间,但两者机理不同,不宜直接比小时数。耐磨方面PVD优势明显:同工况下TiAlN涂层刀具的切削寿命通常成倍提升(经验典型值,随工况浮动),这是电镀层难以做到的。耐温方面,TiAlN可耐800℃左右高温,而装饰铬在高温下容易变色发黄。
怎么选:适用场景对照
- 以防腐为主、成本敏感、结构简单的大批量件(紧固件、管件),传统电镀仍有成本优势。
- 要求高硬度、耐磨、耐高温的模具刀具、运动配合件,选PVD镀膜。
- 对外观色泽与抗掉色有要求的表壳、首饰、消费电子五金件,PVD更合适。
- 有环保限排压力或无废水处理条件的工厂,PVD是更现实的选择。
- 两者并不冲突:部分零件先电镀打底再PVD复合,兼顾防腐与耐磨,但需先评估层间结合力。
常见问题
PVD镀膜能替代所有电镀吗?
不能。PVD强在表面硬化、耐温与装饰,膜层薄、大面积防腐的成本不如传统电镀灵活;结构复杂、有深腔内孔的工件均匀性也受限。两者更多是互补关系。
镀膜后零件尺寸会变吗?
PVD膜厚2~5微米,单边增厚相同数值,镀后不变形、光洁度基本不变。精密配合面要在加工阶段预留余量,这一点和电镀的要求类似。
已有电镀层的零件还能再镀膜吗?
要看电镀层状态。铬、镍层致密光滑,PVD直接沉积结合力往往不足,通常需要先退除旧镀层或做表面转化处理,建议拿来件试镀评估后再定方案。
不确定你的零件该选哪条路线?
把材质、使用工况和目标(防腐/耐磨/装饰)发过来,可以先获得膜层选型建议;来件可免费试镀评估,用实测数据代替猜测。
西安志阳百纳真空镀膜有限公司|专注于各类零件的真空镀膜(PVD)加工与镀膜技术合作,欢迎来件试镀评估。
地址:陕西省西安市 联系电话:(如需请在站点联系我们页面获取)