注塑模型腔出现腐蚀麻点、玻纤增强料把浇口冲出沟槽、钻头刃口磨出月牙洼——模具与刀具的失效大多发生在表面几微米以内。PVD 镀膜正是针对这一层做文章:在型腔与刃口表面沉积 HV 1800~3300 的硬质膜层(经验典型值),把磨损、腐蚀与粘料挡在膜层上。
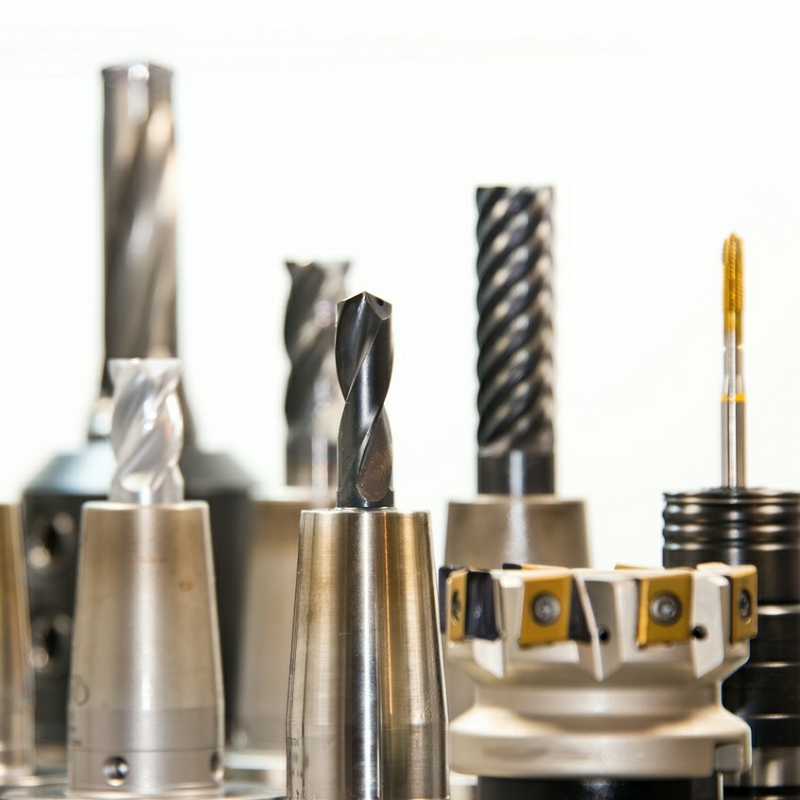
我们常镀的典型零件
- 模具:注塑模、压铸模、冲压模、拉伸模、粉末冶金模的型腔、型芯、滑块、镶件、浇口镶件;精密模具型腔与镜面型腔;补焊修复后的型腔。
- 刀具:硬质合金立铣刀、球头刀、圆鼻刀;含钴高速钢钻头;机用丝锥、螺旋槽丝锥、挤压丝锥。
- 工装:冲压冲头与凹模刀口、模具钢治具、压铆模、穿孔模、齿轮模。
膜层怎么选
- TiN:通用耐磨首选,性价比高,适合大多数冲压与注塑工况。
- TiAlN / AlCrN:更高硬度与耐温,适合高速切削与干切, TiAlN 硬度约 HV 2800~3300、750~830℃ 才起始显著氧化(经验典型值)。
- CrN:耐蚀防粘,含卤素或腐蚀性添加的塑料(如 PVC)优先选用,硬度约 HV 1800~2200。
- TiCN:抗粘屑,丝锥攻丝扭矩一般可降低 10%~30%(经验典型值)。
- DLC:摩擦系数可低至 0.1 量级,脱模与防粘场景表现出色。
工艺流程
前处理(超声清洗、退磁、缺陷检查与抛光)→ 离子轰击清洁活化 → 沉积(多弧离子镀 / 磁控溅射)→ 后处理(冷却、检测、去毛刺、尺寸复检)。高硬度氮化物体系沉积温度一般 450~550℃(经验典型值),对回火温度敏感的基材改走低温路线评估。
实际效果(经验典型值)
- 涂层后表面摩擦系数通常可降低 30%~50%;
- 加工玻纤增强料时,型腔与浇口磨损速率通常可下降 30%~60%,维护周期常可延长至未涂层的 2~4 倍;
- 涂层丝锥寿命常可达未涂层的 2~4 倍,攻丝扭矩降低 10%~30%;
- 膜厚一般 2~5μm,对配合尺寸影响可控。
适用场景与注意事项
- 型腔存在裂纹、砂眼而未修复的,先修复再镀;几何精度已报废的零件镀膜无法挽回;
- 重磨过的刀具需先退净旧膜再重镀,否则结合力无保证;
- 需要跑合的配合面、镜面粗糙度有特殊要求的部位,先评估膜层粗糙度影响;
- 高淬火硬度基材结合力好;薄壁细长件需评估装夹与温度。
常见问题
镀膜后尺寸变化多少?
单面一般 2~5μm。冲头与凹模刀口这类配合部位按公差预留;公差紧张的部位可指定更薄膜层。
刀具用钝了能重镀吗?
可以。重磨后退净旧膜、刃口状态合格即可重镀,重复重镀不影响基材性能。
加工含卤塑料(PVC 等)选什么膜?
优先 CrN:其耐蚀性与防粘性在该类工况下明显优于 TiN。
相关阅读:镀膜加工总览、高精度工业零部件镀膜、汽车船舶零件镀膜。
来件试镀,先看效果再合作
把零件和工况信息(材料牌号、热处理状态、配合公差、典型失效现象)整理好,通过联系我们页面与我们沟通。我们提供来件免费试镀评估:先小批量验证膜层选型与工艺参数,效果与尺寸确认后再进入批量合作。
西安志阳百纳真空镀膜有限公司|专注于各类零件的真空镀膜(PVD)加工与镀膜技术合作,欢迎来件试镀评估。
地址:陕西省西安市 联系电话:(如需请在站点联系我们页面获取)