高速铣刀在加工淬硬钢、不锈钢和高温合金时,刃口容易出现后刀面磨损、月牙洼和微小崩刃,加工表面粗糙度随之恶化,换刀频次明显上升。
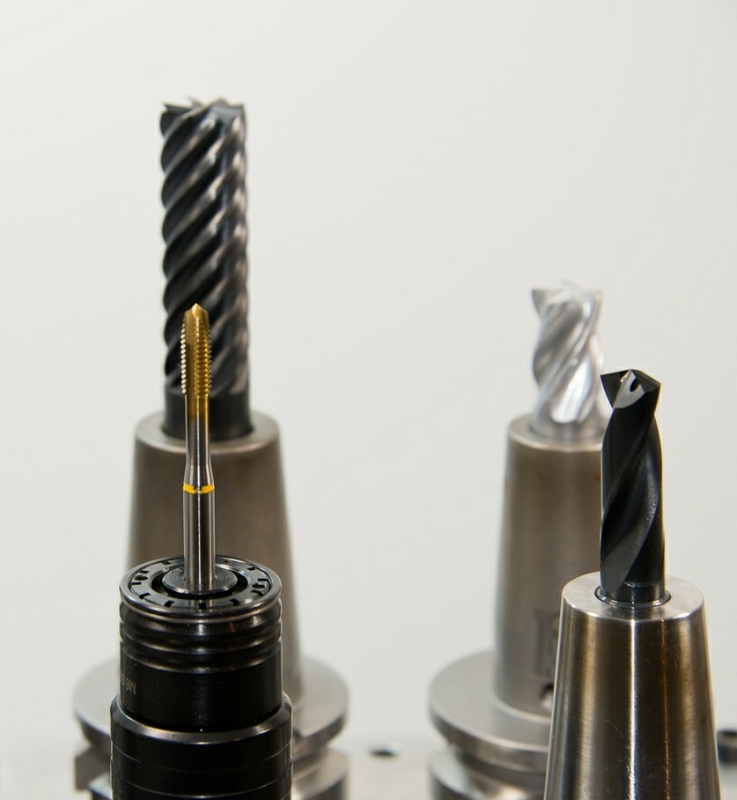
TiAlN 涂层在高温下能生成致密的氧化铝膜,配合多弧离子镀工艺可提升铣刀的红硬性与抗氧化能力,是高速铣削中应用较广的涂层方案。
问题出在哪里
铣削属于断续切削,刀刃每转都要经历一次切入冲击与切出卸载,刃口承受交变的热—机械载荷。加工淬硬钢时切削区温度可达 600~800℃,硬质合金中的钴粘结相在高温下软化,刃口随之发生塑性变形;加工不锈钢、钛合金等粘附性强的材料时,切屑易焊着在刃口形成积屑瘤,积屑瘤脱落会带走涂层甚至基体颗粒,逐步形成月牙洼。
从工况看,高速铣削线速度常在 150~300 m/min 量级,切削液难以渗入刀—屑接触区,冷却主要靠刀具自身导热,刃口热负荷集中。从材料看,未涂层硬质合金刀具加工高硬度材料时,月牙洼磨损往往较快扩展到崩刃,刀具成本随之上升。
真空镀膜怎么解决
针对高速铣刀这类热负荷集中的刀具,TiAlN(钛铝氮)涂层是主流选择之一:铝含量较高时,高温下在涂层表面生成致密氧化铝,减缓氧向涂层内部扩散,红硬性优于常规 TiN。相关内容可参见模具刀具表面镀膜。
工艺上走 PVD 多弧离子镀路线:刀具清洗与刃口钝化 → 装夹入炉抽真空 → 离子轰击清洁与升温 → 多弧离子镀沉积 TiAlN → 出炉检测与去毛刺。沉积温度通常控制在 450~550℃,处于硬质合金承受范围内,不会造成基体明显软化。整体流程见真空镀膜加工总览。
设备以多弧离子镀为主,离化率高、膜层致密、结合力强;需要更光滑涂层表面时,可配合磁控溅射复合沉积,或在后处理增加抛光,降低切削摩擦与积屑瘤倾向。
实际效果
行业经验典型值,具体以工件材料、切削参数与刀具几何为准:
- TiAlN 涂层硬度约 HV 2800~3300,抗氧化温度可达 700~800℃,常规 TiN 约 600℃。
- 加工 45~55 HRC 淬硬钢时,涂层铣刀寿命常可达未涂层刀具的 2~5 倍,实际倍数受切削速度、切深与冷却方式影响明显。
- 涂层厚度一般 2~5 μm,刃口钝化半径需同步调整,否则刃口强度不足易出现微崩。
- 允许切削速度相比未涂层刀具通常可提高 20%~50%,取值需结合机床刚性与装夹稳定性。
适用场景与注意事项
- 适用:硬质合金立铣刀、球头刀、圆鼻刀;淬硬钢、模具钢、不锈钢、铸铁的高速铣削。
- 慎用:加工铝硅合金等含硅量高的材料时,铝基涂层与工件亲和性较强,建议改用 DLC 或 TiB2 体系;镜面要求的精加工工序需评估涂层表面粗糙度影响。
- 注意:重磨后刀面涂层已被去除,如需长寿命应退镀后重新镀膜,避免二次涂层叠加过厚导致刃口崩缺。
- 涂层不能替代合理的切削参数,进给与切深仍需按刀具厂家推荐范围设定。
常见问题FAQ
Q1:TiAlN 和 AlTiN 有什么区别?
两者同属钛铝氮体系,区别在铝钛比例:AlTiN 铝含量更高,高温硬度与抗氧化性更好,更适合干式切削和高速加工;TiAlN 综合性能更均衡,通用性更强,具体配比按加工材料选定。
Q2:涂层后刀具尺寸会变化吗,需要补偿吗?
涂层厚度在 2~5 μm 量级,对一般铣刀加工尺寸影响很小,通常无需额外补偿;但公差要求严格的成形刀或精加工刀,建议按实测值做一次尺寸校核。
Q3:涂层铣刀还能重磨吗?
可以重磨,但重磨面的涂层被去除后刃口失去保护,性能回到未涂层状态。若仍需长寿命,重磨后送回退镀再重新镀膜,同时确认基体无烧伤裂纹。
高速铣刀的涂层体系、厚度与刃口处理方式,需要结合工件材料、切削参数和机床条件综合确定,欢迎把刀具或加工工况告诉我们评估试镀,给出针对性的方案。
西安志阳百纳真空镀膜有限公司|专注于各类零件的真空镀膜(PVD)加工与镀膜技术合作,欢迎来件试镀评估。
地址:陕西省西安市 联系电话:(如需请在站点联系我们页面获取)