管道阀门在输送水、油、气、蒸汽等介质时,长期接触腐蚀性成分与机械磨损,阀座与阀芯密封面经常出现点蚀、锈斑、密封失效甚至卡死。
铬基金属膜层兼顾硬度与化学稳定性,配合真空镀膜工艺,能在阀门表面形成致密防护层,是当前行业里提升阀门服役寿命的常见做法。
问题出在哪里
阀门失效大多集中在两个位置:阀座/阀芯的密封面,以及阀杆的导向段。密封面常因介质冲蚀、腐蚀结垢或反复启闭磨损而失去光整度,造成内漏;阀杆则在潮湿或含硫介质下发生粘结、锈蚀,导致操作扭矩上升甚至动作失灵。
从材料角度看,普通 304/316 不锈钢在含氯介质、含硫油气或高温蒸汽中长期工作,会发生点蚀和应力腐蚀;铜合金阀门在高速流体冲刷下也容易出现麻点。从工况角度看,阀门往往需要承受频繁启闭、压力波动和温度循环,表面任何微小缺陷都会被放大为泄漏或卡阻。
真空镀膜怎么解决
针对阀座/阀芯这类精密配合面,铬金属类膜层(如 Cr、CrN)硬度高、摩擦系数低、化学惰性好,能显著提升密封面的耐磨、抗蚀和抗粘料能力。电磁屏蔽膜层侧重导电与致密性,对于需要防止静电积聚或电磁干扰的特殊阀门也有实用价值。
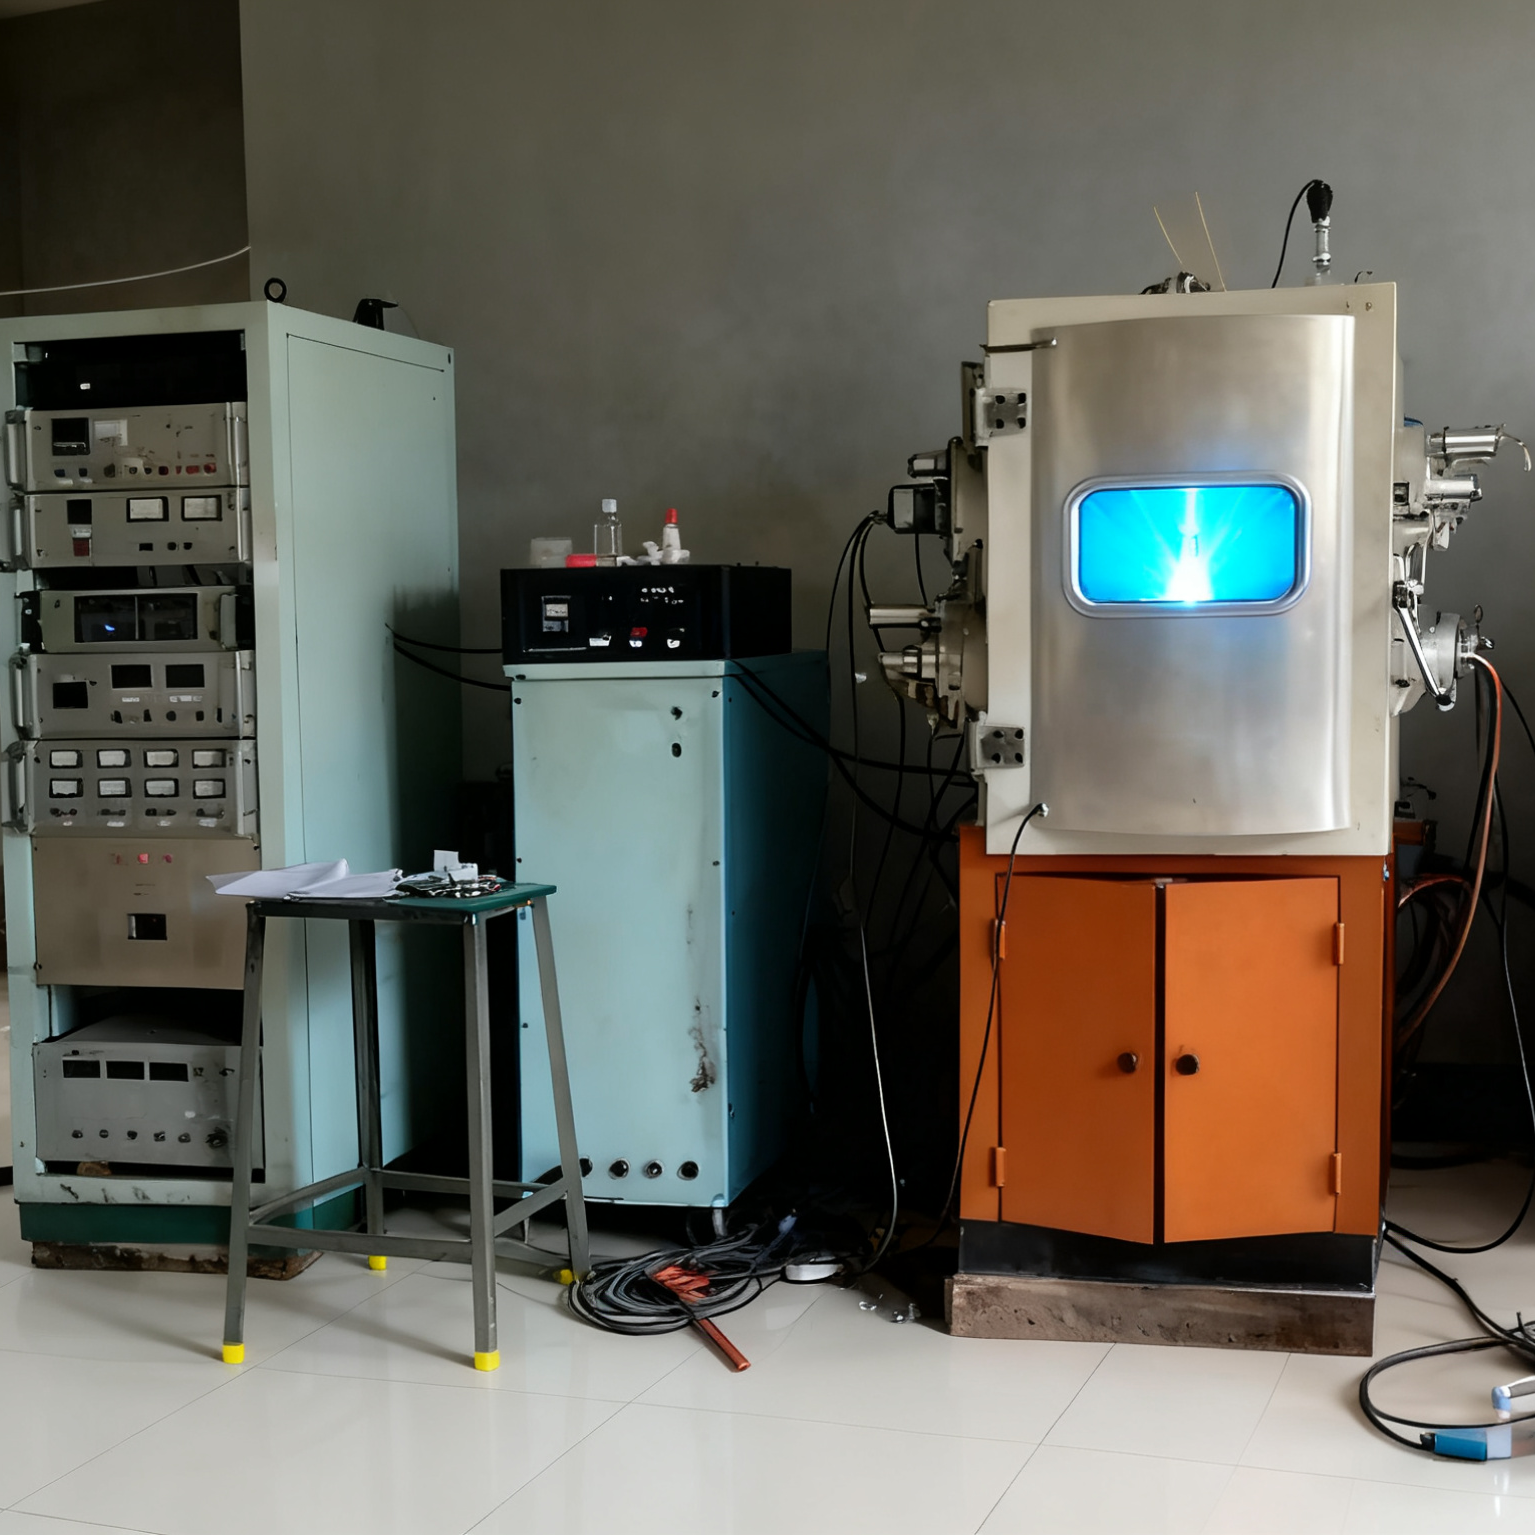
工艺上一般走 PVD 真空镀膜 路线:前处理清洗(脱脂、除锈、喷砂活化)→ 离子轰击清洁与升温 → 多弧离子镀或磁控溅射沉积铬/铬氮膜层 → 后处理(抛光、装配试压)。其中前处理清洗决定了膜基结合力,后处理关系到密封面的完工尺寸与粗糙度,两者都直接影响阀门装配后的密封性能。配合 镀膜加工总览 可看到完整产线布局。
设备类型以多弧离子镀(离化率高、膜层致密、适合硬质耐磨膜)和磁控溅射(温度低、适合精密阀杆)为主,部分高产能线采用中频磁控溅射镀制 Cr/CrN 复合膜。具体工艺细节可参考 模具刀具类零件的真空镀膜 中类似前处理流程。
实际效果
行业经验典型值(具体以实际介质、工况与基材为准):
- CrN 镀层硬度可达 HV 1800~2200,未镀铬 NSS 中性盐雾通常 96~240 h 出白锈;镀后盐雾时长往往可在此基础上明显延长(依膜厚与介质而定)。
- 摩擦系数相比未处理 304 不锈钢可降至 0.3~0.5 区间,阀杆启闭扭矩下降。
- 耐温能力:CrN 在 600℃ 以内可稳定工作,Cr 金属膜约 400~500℃;超过此温度建议改 AlCrN/TiAlN 等体系。
- 服役寿命:在含砂水或弱腐蚀介质中,阀座密封面寿命常可达未镀件的 2~5 倍。
适用场景与注意事项
- 适用:通用工业阀门、化工流程阀、液压阀、给排水阀、阀杆/阀芯/阀座等关键摩擦副;介质含氯、含硫或工况偏腐蚀环境的场合更值得做。阀门属于 其他特殊产品零件 类目。
- 慎用:超大尺寸阀体(>DN300)受镀膜设备真空腔限制;高精度镜面密封面镀后需二次精磨;食品/医药级阀门的膜层须通过相应溶出与生物相容性验证。
- 注意:镀前基材硬度不足(HRC<25)时建议先整体硬化再镀膜,否则膜层易被基材塑性变形压溃;镀膜后装配需控制夹紧力,避免硬对硬直接对磨。
常见问题FAQ
Q1:阀门已经装配好了,还能补做真空镀膜吗?
小尺寸精密阀芯/阀杆可以拆件后单件送镀;但阀体内部流道复杂且有密封槽,整体送镀容易出现清洗死角与温升不均,建议优先在新件或返修阶段安排。
Q2:Cr 金属膜与 CrN 膜怎么选?
偏重防腐、抗粘料、导电/电磁屏蔽时选 Cr 金属膜;偏重硬度、耐磨、要求更高的工作温度(≤600℃)选 CrN。两者也常做成 Cr/CrN 复合膜。
Q3:镀后阀座还要不要再研磨?
通常需要。镀层厚度(一般 2~5 μm)会改变密封面尺寸,装配前必须按图纸重新研磨并做密封试验,否则装配扭矩与泄漏率会偏离设计值。
阀门真空镀膜的具体膜层组合与厚度,需要结合介质、工况、基材与密封等级综合确定,欢迎把图纸或来件寄给我们评估试镀,给出针对性的方案。
西安志阳百纳真空镀膜有限公司|专注于各类零件的真空镀膜(PVD)加工与镀膜技术合作,欢迎来件试镀评估。
地址:陕西省西安市 联系电话:(如需请在站点联系我们页面获取)